چکلیست طلایی مونتاژ pcb؛ از فایل BOM تا استنسیل
بررسی دقیق چک لیست مهندسی پیش از شروع مونتاژ pcb تنها راهکار قطعی برای جلوگیری از توقف خط تولید، خطاهای تطابق پارت نامبر و چاپ ناقص خمیر قلع است.
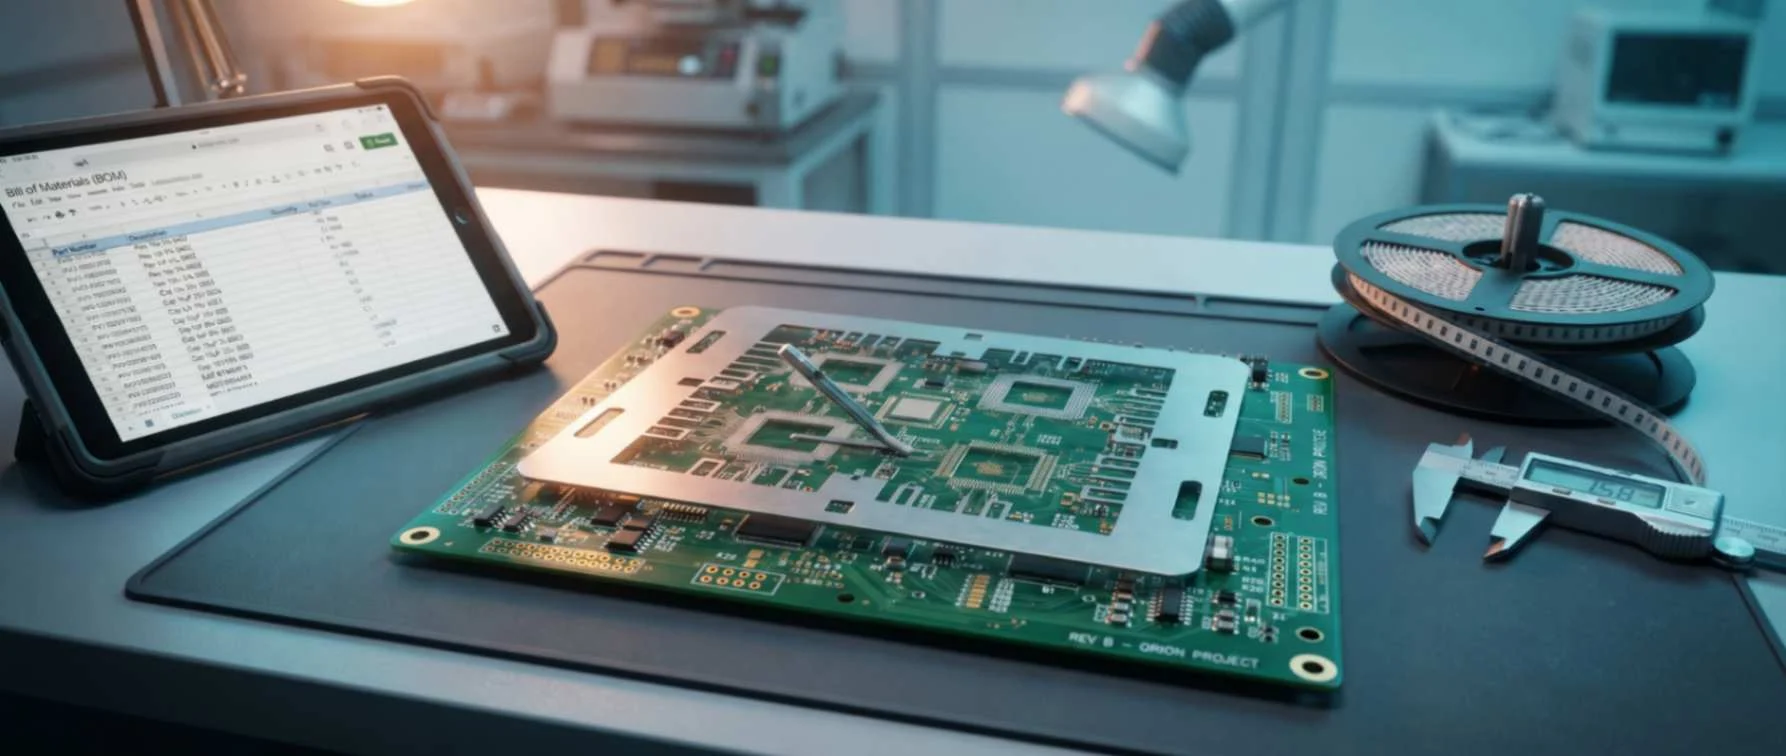
اگر تطبیق فایل BOM با فوت پرینت قطعات، ضخامت شابلون استنسیل لیزری، فایل مختصات پیک اند پلیس و سازگاری پدها به درستی ارزیابی نشود، خط مونتاژ اتوماتیک با پرتاب قطعه، اتصالات سرد و سوختن مدارهای حساس مواجه خواهد شد.
کارشناسان فنی کارخانه ایران کامپو با پیاده سازی گیت های بازبینی مهندسی قبل از آغاز قطعه گذاری، تمامی تداخل های طراحی را اصلاح می کنند تا بردهای چندلایه شما بدون دوباره کاری مونتاژ شوند.
اگر می خواهید با پنج فیلتر حیاتی آشنا شوید که زمان تحویل بردهای شما را به نصف می رساند و از خسارت های سنگین مالی جلوگیری می کند، ادامه این مطلب کوتاه را با دقت دنبال کنید.
استانداردهای طلایی آماده سازی فایل لیست قطعات یا BOM
فایل لیست قطعات زبان مشترک میان طراح و دستگاه های مونتاژ است. ثبت ناقص پارت نامبر تجاری یا ننوشتن پسوندهای مربوط به بسته بندی رول و تیوب، فرآیند فیدرگذاری دستگاه پیک اند پلیس را مختل می سازد. یک فایل استاندارد باید شامل نام دقیق قطعه، شرکت سازنده، مقدار، پکیج، نام اختصاصی روی فیبر و تلورانس کاری باشد.
تطابق کامل این لیست با کتابخانه شماتیک از خرید اشتباه قطعات مشابه جلوگیری می کند. مهندسان با مقایسه فوت پرینت واقعی با پایه های نمونه فیزیکی، مانع از عدم انطباق پایه ها روی پد مس می شوند. شفافیت این فایل، زنجیره تامین قطعات را تا انتهای مونتاژ بیمه می کند.
طراحی مهندسی شابلون استنسیل و ضخامت ورق فلزی
ضخامت ورق استنسیل تعیین کننده دقیق حجم خمیر قلعی است که روی پدهای مدار می نشیند. اگر شابلون بیش از حد ضخیم باشد، مقدار قلع اضافی میان پایه های فشرده پخش شده و پل قلع می سازد. در نقطه مقابل، ورق های بیش از حد نازک حجم لحیم را کم کرده و اتصال ضعیف یا لحیم سرد ایجاد می کنند.
برش لیزری دقیق و پولیش شیمیایی دیواره سوراخ های شابلون تخلیه روان خمیر قلع را ممکن می سازد. رعایت کاهش ابعادی پنج تا ده درصدی بازشو استنسیل نسبت به پد مسی، فرم گیری لحیم را به ایده آل ترین حالت ممکن می رساند. این دقت مکانیکی پایه های ظریف آی سی را محکم به مس پیوند می دهد.
تنظیم فایل مختصات سنتروئید برای دستگاه پیک اند پلیس
دستگاه قطعه گذار اتوماتیک برای یافتن مرکز ثقل و زاویه دوران هر قطعه به فایل مختصات نیاز دارد. اگر نقطه مرجع در نرم افزار طراحی به جای مرکز قطعه روی پایه شماره یک تنظیم شده باشد، نازل وکیوم قطعه را با انحراف روی پدها رها می کند.
تنظیم زاویه صفر استاندارد برای دیودها، خازن های قطب دار و آی سی ها مانع از خطای چرخش در زمان مکش از فیدر می شود. بررسی بصری این فایل قبل از استارت ماشین آلات سرعت راه اندازی خط را به شکل چشمگیری بالا می برد و جلوی توقف های کلافه کننده را می گیرد.
نقاط فیدوشیال و هدایت اپتیکال دوربین های پردازش تصویر
دوربین های بینایی ماشین برای تصحیح خطاهای احتمالی انبساط فیبر و تنظیم تراز شیت، به مارکرهای دایره ای مسی به نام فیدوشیال نیاز دارند. وجود حداقل سه نقطه مرجع در گوشه های برد و دو نقطه اختصاصی دور چیپ های متراکم، کالیبراسیون لنز دستگاه را در کسری از ثانیه انجام می دهد.
نبود لایه سولدرماسک روی نقاط فیدوشیال و حفظ فاصله مناسب از خطوط مسی مجاور کنتراست نوری لازم را برای سنسورها فراهم می کند. این مارکرهای ساده خطای جای گذاری قطعات فوق ریز را به صفر نزدیک می کنند و چیدمان میکرونی را ممکن می سازند.
پایش نهایی و تست عملکرد بعد از کوره ریفلو
عبور برد از کوره ریفلو پایان فرآیند نیست بلکه آغاز ارزیابی کیفی است. کنترل با دستگاه های بازرسی نوری خودکار شکل اتصالات لحیم، عدم وجود اثر سنگ قبر و صحت قطبیت قطعات را با الگوی استاندارد تطبیق می دهد. برای پایه های پنهان چیپست ها نیز اسکن اشعه ایکس سلامت اتصالات را تایید می کند.
تیم کنترل کیفیت ایران کامپو تمامی مراحل از بازبینی اولیه تا آزمون های نهایی را با سخت گیرانه ترین رویه های آزمایشگاهی پیاده سازی می کند. ارسال فایل ها و مشاوره با کارشناسان ما به شما کمک می کند تا خط تولید خود را با حداکثر سرعت و بدون کوچک ترین باگ سخت افزاری فعال کنید.